


Toru- ja profiilisaagimismasin
Kiire{0}}toru- ja profiilisaagimismasin
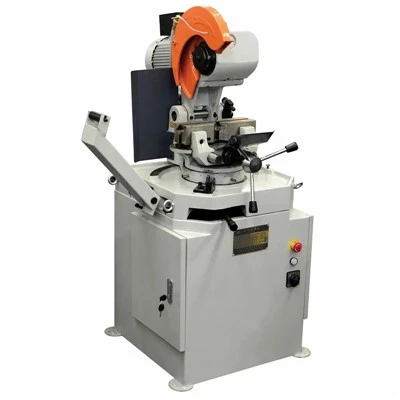
Tugevad-automaatsed lendsae- ja külmsaagimissüsteemid, mis on loodud pidevate sidustoruveskite ja eraldiseisvate profiilitöötlusliinide jaoks. Loodud süsinikterasest, roostevabast terasest ja legeertorude ja konstruktsiooniprofiilide kiireks-vabaks-lõikamiseks. Integreerib CNC liikumisjuhtimist, et sünkroonida kelgu kiirust sissetuleva materjali kiirusega, tagades täpse lõike{5}}–-tolerantsid ilma liini seiskumiseta.


Signaali käivitamine:
Kodeerija mõõdab veskiliinist sissetuleva materjali pikkust ja saadab impulsi PLC-le.
Kiiruse sünkroonimine:
Saekelk kiirendab, et see vastaks liikuva toru täpsele lineaarkiirusele.
Sissetõmbamine ja lähtestamine:
Tera tõmbub sisse, lõuad vabanevad ja kelk naaseb järgmiseks tsükliks algasendisse.
Lõika täitmine:
TCT ringikujuline tera lõikab läbi profiiliseina optimeeritud perifeerse kiirusega.
Kinnitamine ja söötmine:
Hüdraulilised lõuad kinnitavad töödeldava detaili, samal ajal kui saepea söödab sissepoole kontrollitud vertikaalse või orbitaalse etteandekiirusega.
Tehnilised andmed
|
Parameeter |
Spetsifikatsioonivahemik |
|
Materjali kuju |
Ümmargused, ruudukujulised, ristkülikukujulised, avatud profiilid |
|
Välisläbimõõt (OD) |
Ф16 mm - Ф219 mm (kohandatav kuni Ф508 mm) |
|
Seina paksus |
0,8 mm - 12.7 mm |
|
Lõikamiskiirus |
Kuni 120 m/min (lendav saerežiim) |
|
Pikkuse tolerants |
±0,5 mm (standardne), ±0,2 mm (kõrge{2}}täppisservo) |
|
Ajamisüsteem |
Vahelduvvoolu servomootor + planetaarkäigukast |
|
Saetera läbimõõt |
Ф250 mm - Ф650 mm |
|
Juhtimissüsteem |
Siemens / Beckhoff CNC + HMI puutepaneel |
Põhiomadused
Sünkroonne jälgimiskelk:
Kõrgete{0}}dünaamiliste servomootorite jõul ühtib kelk liini kiiruse millisekundite jooksul, välistades lõikamise ajal mehaanilise šoki.
Jäik kinnitusmehhanism:
Vahetatavad hüdraulilised või pneumaatilised lõuad kinnitavad toru kontuuri täpselt, vältides seina kokkuvarisemist või{0}}ristlõike moonutusi suure-koormusega saagimisel.
Optimeeritud kiibi evakueerimine:
Integreeritud laastukonveierid ja pneumaatiline pritsipuhastus hoiavad ära praagi kogunemise lõiketsooni, kaitstes saelehti hammaste enneaegse lõhenemise eest.
Terade automaatne määrimine:
Programmeeritav udu{0}}jahutusõli kohaletoimetamine vähendab hõõrdesoojust, pikendades tahkekarbiidist TCT või HSS saelehe tööiga kuni 35%.
Rakendused
Ettevõte viis läbi konkurentsieelise analüüsi, et selgitada välja oma tugevad ja nõrgad küljed võrreldes konkurentidega.
Struktuursed terastorud ja -profiilid:
Tellingute torud, mööblitorud ja ehitusraamid.
Autode komponendid:
Šassii konstruktsioonitorud, väljalaskesüsteemid ja löögitalade profiilid.
Tööstuslikud vedelikutorud:
Madala-survega vee-, gaasi- ja ehitusvedelike transpordiliinid.
Uus energiainfrastruktuur:
Päikeseenergia (PV) kinnitusklambrid ja spetsiaalsed tugiprofiilid.
Tööriistad ja konfiguratsioon
[Main Drive Motor] ---> [ZF Two-Speed Gearbox] ---> [Precision Spindle] --->[TCT saeleht]
--->[Udu jahutussüsteem]
Põhikomponendid:
Peamised ajamimootorid tarnitakse firmalt Siemens / ABB.
Lineaarsed juhikud ja kuulkruvid firmalt THK / Rexroth.
Pneumaatilised elemendid firmalt SMC / Festo.
Tööriistade valikud:
Volframkarbiidist Tipton (TCT) terad{0}}kiirete terase lõikamiseks.
Kohandatud profiiliga-sobivad lõualuu sisetükid (malmist või polüuretaanist{1}}vooderdatud), et vältida pinna kriimustamist katmata roostevabadel või tsingitud pindadel.

Kohandamine
Veski integreerimine:
Mehaaniline liidese disain, mis on kohandatud olemasolevatele toruveskitele (Thermatool, OTO või kohalikud liinid).
Tühjendussüsteemid:
Integreerimine automaatsete jämeeemaldusmasinate, langetuslaudade või virnastajatega.
Raske{0}}seina konfiguratsioon:
Täiendatud spindli jõu- ja hüdraulilised kinnitusahelad toruseintele, mille pikkus ületab 10 mm.

Majasisese-töötlemise võimalused:Peamised sae korpused, kelguraamid ja käigukasti korpused töödeldakse 5-teljelistel CNC-põranda puurimis- ja freesimiskeskustel, et tagada paralleelne joondamine 0,02 mm piires.
Range tehase testimine:Iga saagimismasin läbib 72-tunnise pideva kuiva-töökatse, millele järgneb tegelikud metallilõikamiskatsed simuleeritud liinikiirustel enne kastidesse panemist.
Kontrolliprotokollid:Mõõtmete täpsus, keevisõmbluse jälgimisreaktsioon ja elektriohutuse isolatsioonitakistus on kontrollitud ja dokumenteeritud tarneaktis.
KKK
K: Kuidas väldib lendav saag toru otsa deformeerumist suurel{0}}lõikamisel?
V: Deformeerumist takistavad kaks konstruktsioonielementi: mitme punkti kontuuriga-sobivad kinnituslõuad, mis jaotavad haardesurve ühtlaselt üle välisperimeetri, ja programmeeritavad servo-juhitavad etteandekiirused, mis minimeerivad õhukeseseinalistel osadel allapoole suunatud tõukejõu.
K: Mis on tüüpiline ümberlülitusaeg erinevate torude mõõtmete vahel?
V. Kiirvabastusmehhanismide abil kulub lõualuu vahetükkide vahetamiseks ja juhtrullikute reguleerimiseks 15–30 minutit. Retsepti salvestamine HMI-s võimaldab viivitamatult tagasi kutsuda varasemad lõikeparameetrid korduvate tööde jaoks.
K: Kas see masin saab hakkama nii süsinikterasest kui ka roostevabast terasest profiilidega?
V: Jah. Roostevaba terase lõikamine nõuab spindli pöörete arvu vähendamist käigukasti kaudu, jahutusvedeliku voolu suurendamist, et vältida töö-kõvenemist, ja spetsiaalsete PVD-kattega TCT saekettade kasutamist.
K: Kuidas tagate lõikepikkuse täpsuse liini kiirustel üle 100 m/min?
V: Täpsus säilib, kombineerides suure eraldusvõimega-pöördkooderi, mis mõõdab füüsilist nihet, suure -kiire PLC juhtahelaga, mis kompenseerib servokiirenduse mehaanilist latentsust.
K: Millised on peamised hooldusnõuded saelehe tööea pikendamiseks?
V: Igapäevased ülesanded hõlmavad metallilaastude eemaldamist kinnitusalast ja jahutusvedeliku taseme kontrollimist. Iganädalased kontrollid hõlmavad tera hammaste seisukorra kontrollimist, käigukasti õli temperatuuri jälgimist ja lineaarsete juhtsiinide määrimist.
K: Milliseid kommunaalühendusi on paigalduskohas vaja?
V: Süsteem vajab 3-faasilist tööstuslikku toiteallikat (tavaliselt 380V/415V, 50Hz/60Hz), suruõhuvarustust 0.6 - 0.8 MPa pneumaatiliseks kinnitamiseks ja väljapuhumiseks ning spetsiaalset tööruumi jahutusvedeliku filtreerimiseks.